TIG-сварка · Аргонодуговая
Более широкий профиль зоны сплавления на показанном образце.
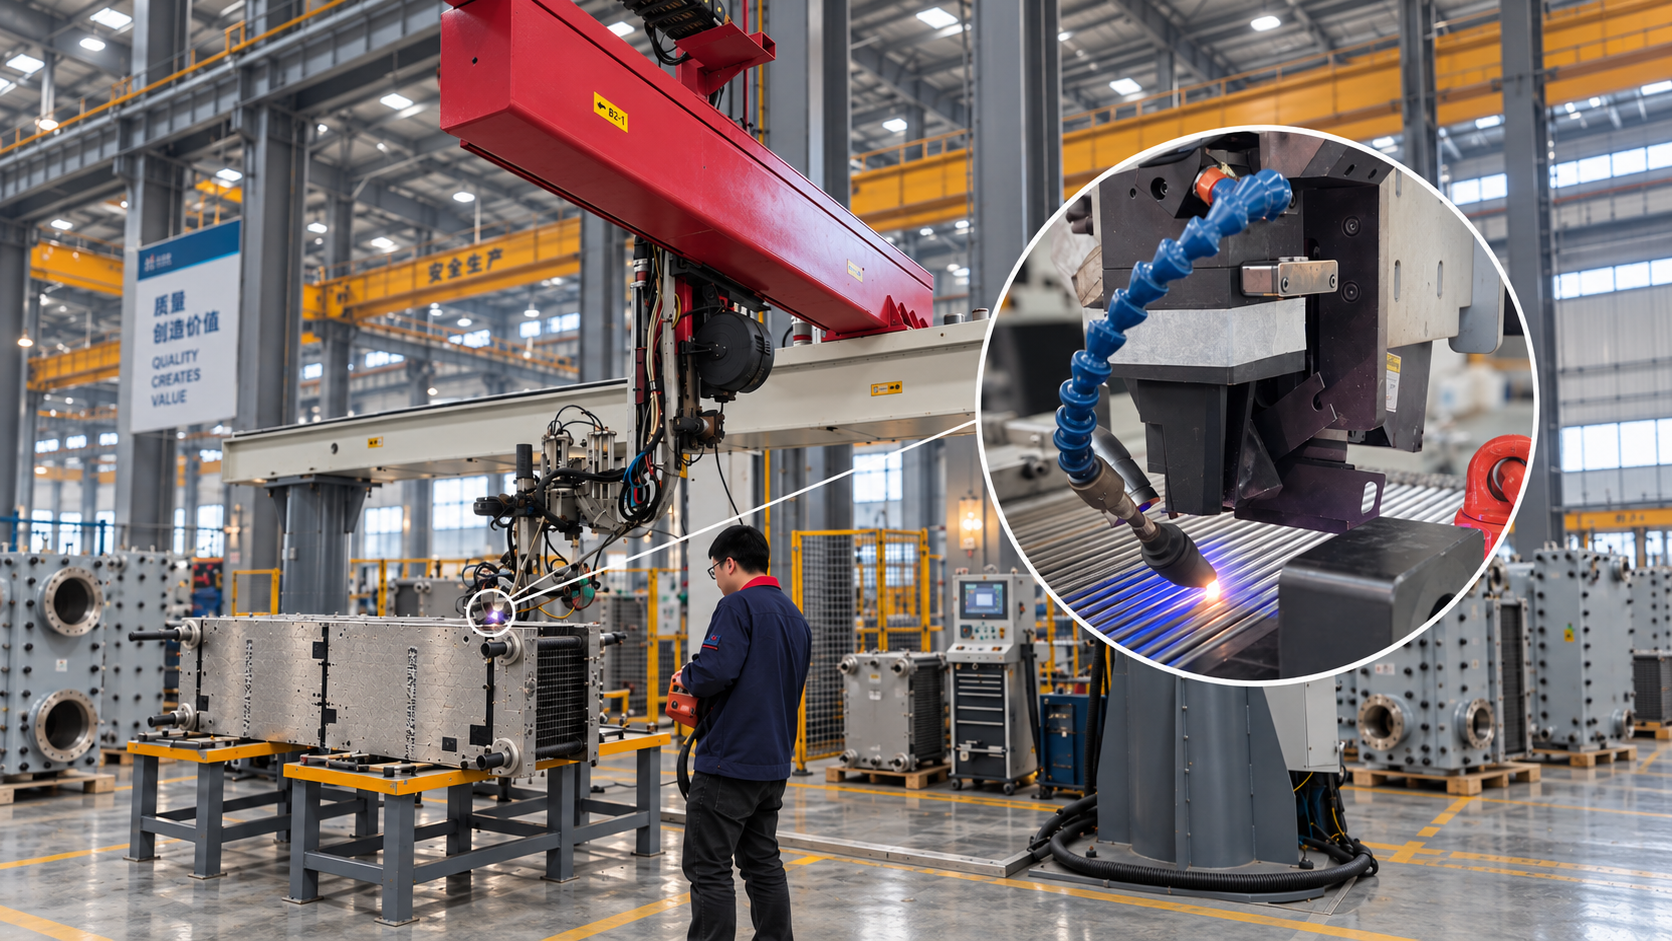
Автоматическая лазерная сварка формирует сварной пакет пластин HEXCBLOC. Точный контроль сварного соединения обеспечивает разделение горячего и холодного контуров.
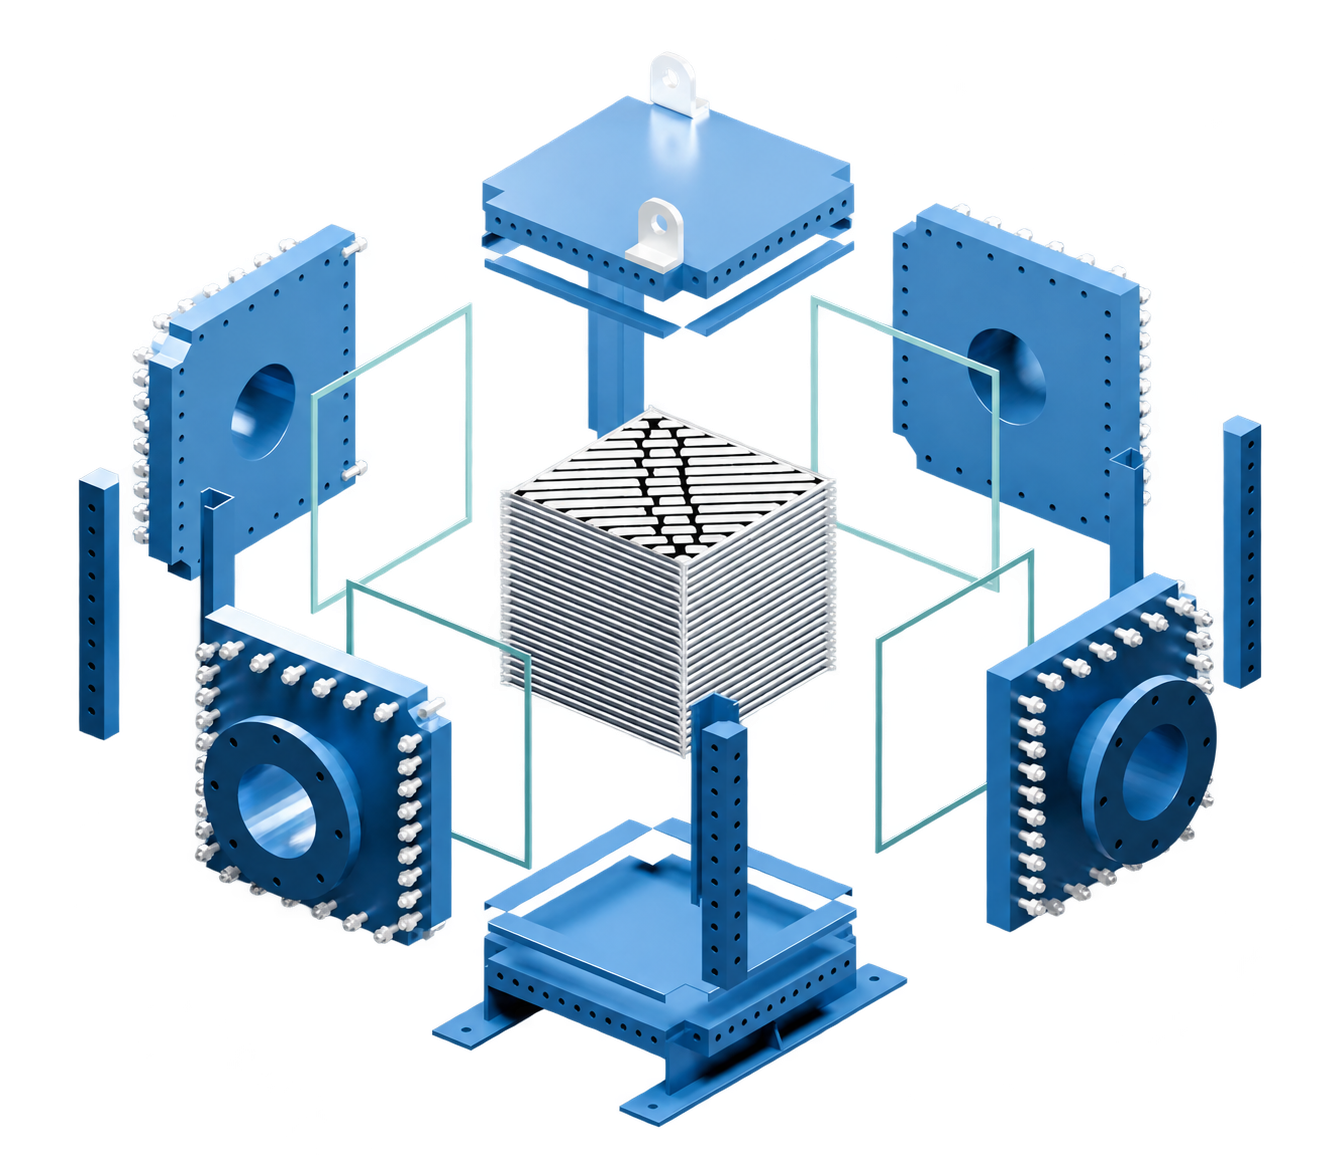
Вращайте аппарат, раздвигайте компоненты и изучайте пакет пластин. В режиме «Потоки» проследите два контура в чередующихся каналах.
Более широкий профиль зоны сплавления на показанном образце.
Концентрированный профиль зоны сплавления на показанном образце.
Сфокусированный лазер позволяет получить глубокий узкий шов с меньшим распространением тепла в пластину.
Локальный нагрев помогает ограничить деформацию и термические изменения рядом со швом.
Подготовка соединения и параметры сварки выбираются для необходимого провара.
Провар 2 мм на показанном образце
В предоставленных материалах PANSTAR указаны провар 2 мм и прочность шва образца выше основного металла. На фотографиях показаны образец и установка; численные результаты прочности не приведены.
Одна глубина провара не определяет прочность. Приёмка зависит от материала, геометрии соединения, технологии сварки и результатов контроля.
Фотографии и данные образцов: предоставленные материалы PANSTAR. Принципы лазерной сварки · TWI
Двусторонняя штамповка поддерживает плотно уложенные пластины и формирует каналы. Загнутые кромки сходятся на узкой линии шва, сохраняя внутреннюю полость. Один канал закрывают сваркой по кромкам 1 и 3, оставляя кромки 2 и 4 открытыми. В следующем канале сваривают кромки 2 и 4, оставляя открытыми 1 и 3. Повторение схемы формирует два раздельных контура по разные стороны теплообменных пластин.
Сравните конструкции, изучите модели и задайте условия процесса.
Модели и подбор HEXCBLOC